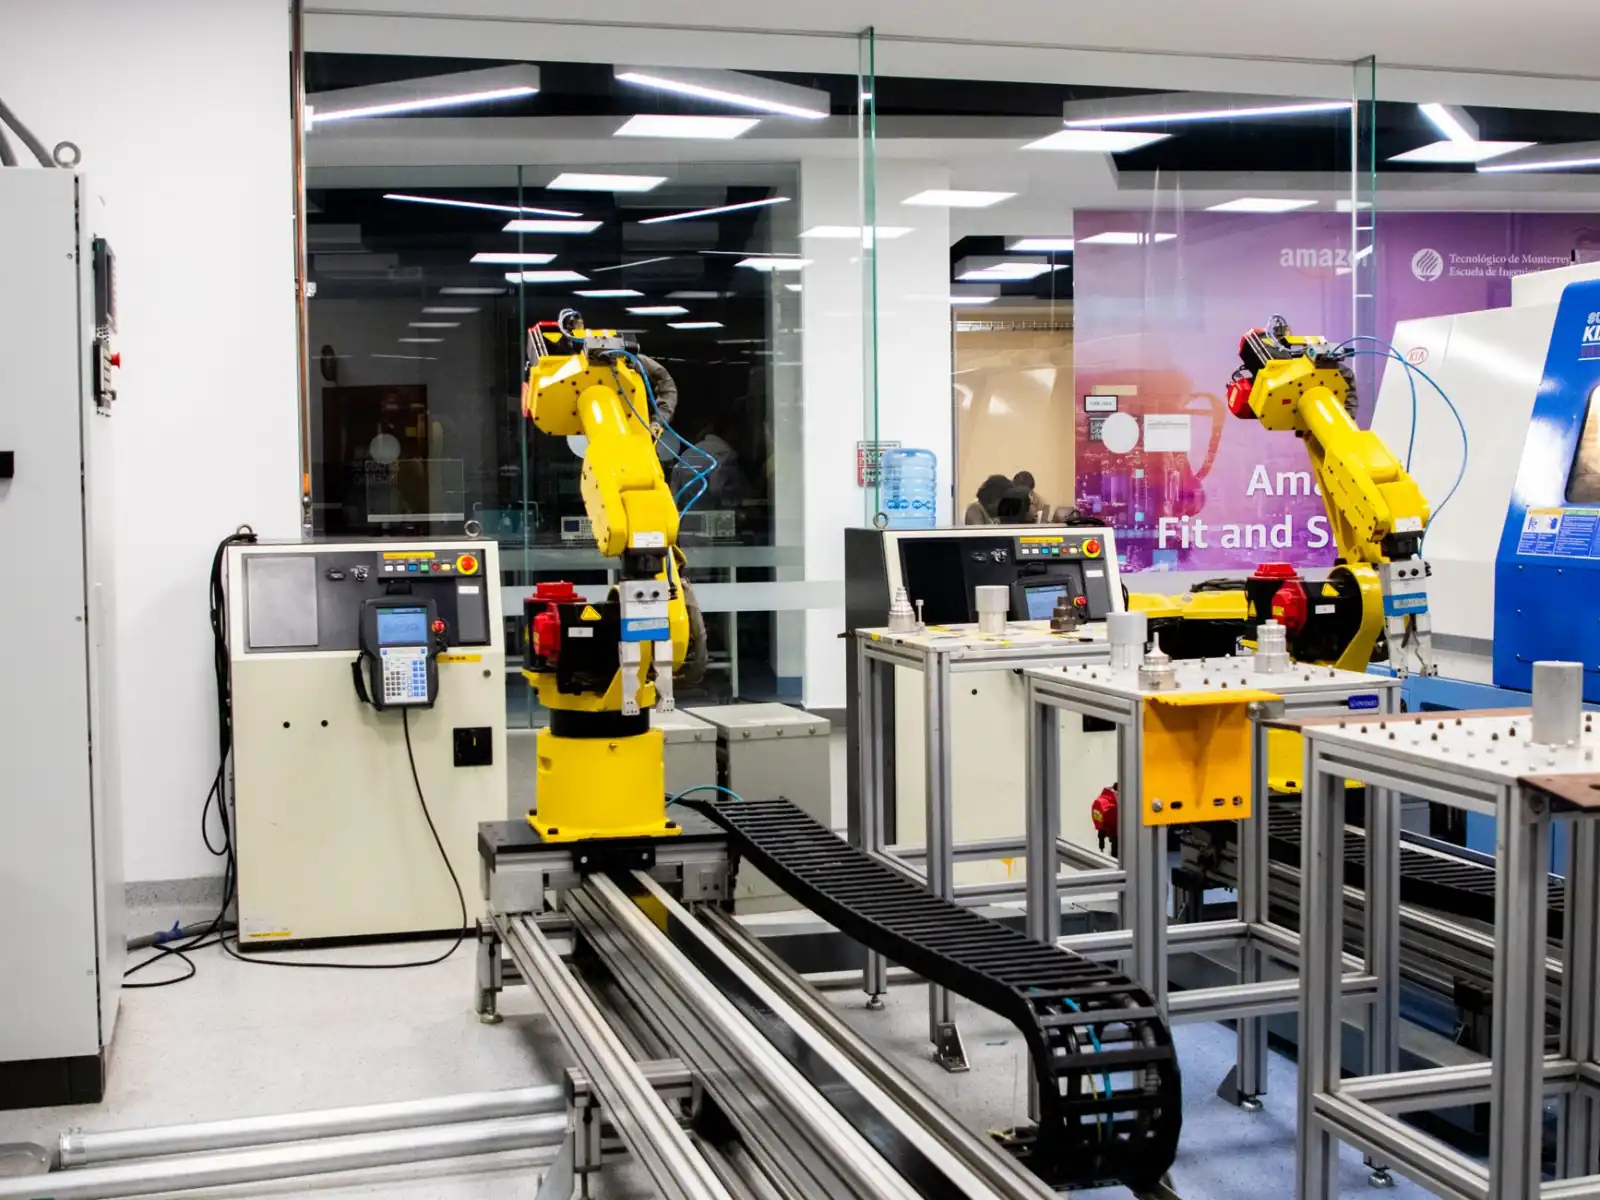
智能控制技术如何推动制造企业产线效率提升
在长三角制造业集群的调研中,一个现象反复出现:同样规模的注塑车间,导入智能控制方案后,单条产线日产能从1.2万件提升至1.8万件,不良率却从3.1%降至0.9%。这背后的驱动力并非简单的设备更新,而是工业自动化与智能控制技术的深度融合。对于仍在观望的制造企业而言,理解这套技术逻辑,比盲目采购新设备更关键。
从"单机自动化"到"系统级智能控制"
传统产线的自动化改造往往停留在单机层面——机械手负责取件、PLC控制气缸动作,各工位之间缺乏实时数据交互。这种模式的瓶颈在于:当上游来料尺寸波动0.2mm时,下游装配工位无法自适应调整,只能依赖人工抽检和停机修正。
智能控制技术的核心突破在于系统集成层面的闭环。通过在产线关键节点部署工业传感器(如激光位移计、力矩传感器、视觉相机),实时采集工艺参数,再经由边缘控制器运行自适应算法,动态调整伺服电机扭矩、传送带节拍和温控模块输出。整个过程无需人工干预,响应时间可压缩至50ms以内。

可落地的三步实施路径
制造企业推进产线效率提升,建议按以下顺序展开:
- 设备升级:优先改造瓶颈工位。例如SMT贴片线中,贴片机的抛料率若高于1.5%,应加装视觉反馈模块,而非直接更换整机。
- 数据层搭建:部署OPC UA网关,打通PLC、CNC和机器人控制器的数据协议,确保不同品牌设备能"说同一种语言"。
- 算法迭代:初期可采用规则引擎(如if-then逻辑),稳定运行2-3个月后,再引入轻量级机器学习模型优化参数组合。
值得注意的是,工业自动化改造的ROI通常在8-14个月之间。某汽车零部件厂在差速器装配线上导入智能扭矩控制系统后,单件装配时间从42秒降至31秒,设备综合效率(OEE)从67%提升至82%。

数据对比:智能控制带来的真实增益
根据对12家已实施智能控制方案的制造企业跟踪统计,典型改善幅度如下:
- 产线换型时间:从平均45分钟缩短至12分钟(通过参数配方一键切换)
- 能耗利用率:单位产品电耗下降18%-23%(基于负载自适应调速)
- 异常响应速度:故障停机时间减少60%以上(预测性维护触发)
这些数字背后,是智能控制技术对"人-机-料-法"各环节的精细化重构。上海野梁科技有限公司在服务客户过程中发现,成功案例的共同点是:企业愿意先做产线数据审计,再选择性地进行系统集成,而非一次性推翻原有设备。
结语:效率提升的本质是决策质量的提升
产线效率的竞争,正在从"谁转得更快"转向"谁调得更准"。智能控制技术提供的不是万能药,而是一套让设备学会"感知-分析-执行"的方法论。对于制造企业而言,从一条产线、一个瓶颈工位开始试点,用真实数据验证效果,远比追逐概念更务实。