工厂设备智能化改造关键技术要点与野梁科技实施流程解析
走进长三角任何一家中型制造企业的车间,你大概率会看到两种截然不同的画面:一边是刚投产的全自动产线,机械臂以毫秒级节拍运转;另一边是服役超过十年的老设备,操作工依然靠着手感和经验在调参数。这种“新旧割裂”在当下工厂里极为普遍,也是设备智能化改造最真实的起点——不是推倒重来,而是让老设备学会“说新话”。
改造的难点,从来不在硬件
很多企业主以为,设备升级就是换几块触摸屏、加几个传感器。但真正动工时才发现,**数据接口不统一、PLC品牌混杂、通讯协议互不兼容**,才是最大的拦路虎。一台2008年的西门子S7-300,一台2015年的三菱FX5U,再加一套国产伺服系统,要让它们在同一个网络里协同工作,靠的不是买设备,而是系统集成的功力。野梁科技在项目前期做得最多的一件事,就是花两到三周做现场总线审计——把每台设备的控制器型号、通讯方式、IO点位、历史故障码全部建档,这份“体检报告”决定了后续改造的路径是走边缘计算网关,还是直接替换控制器。
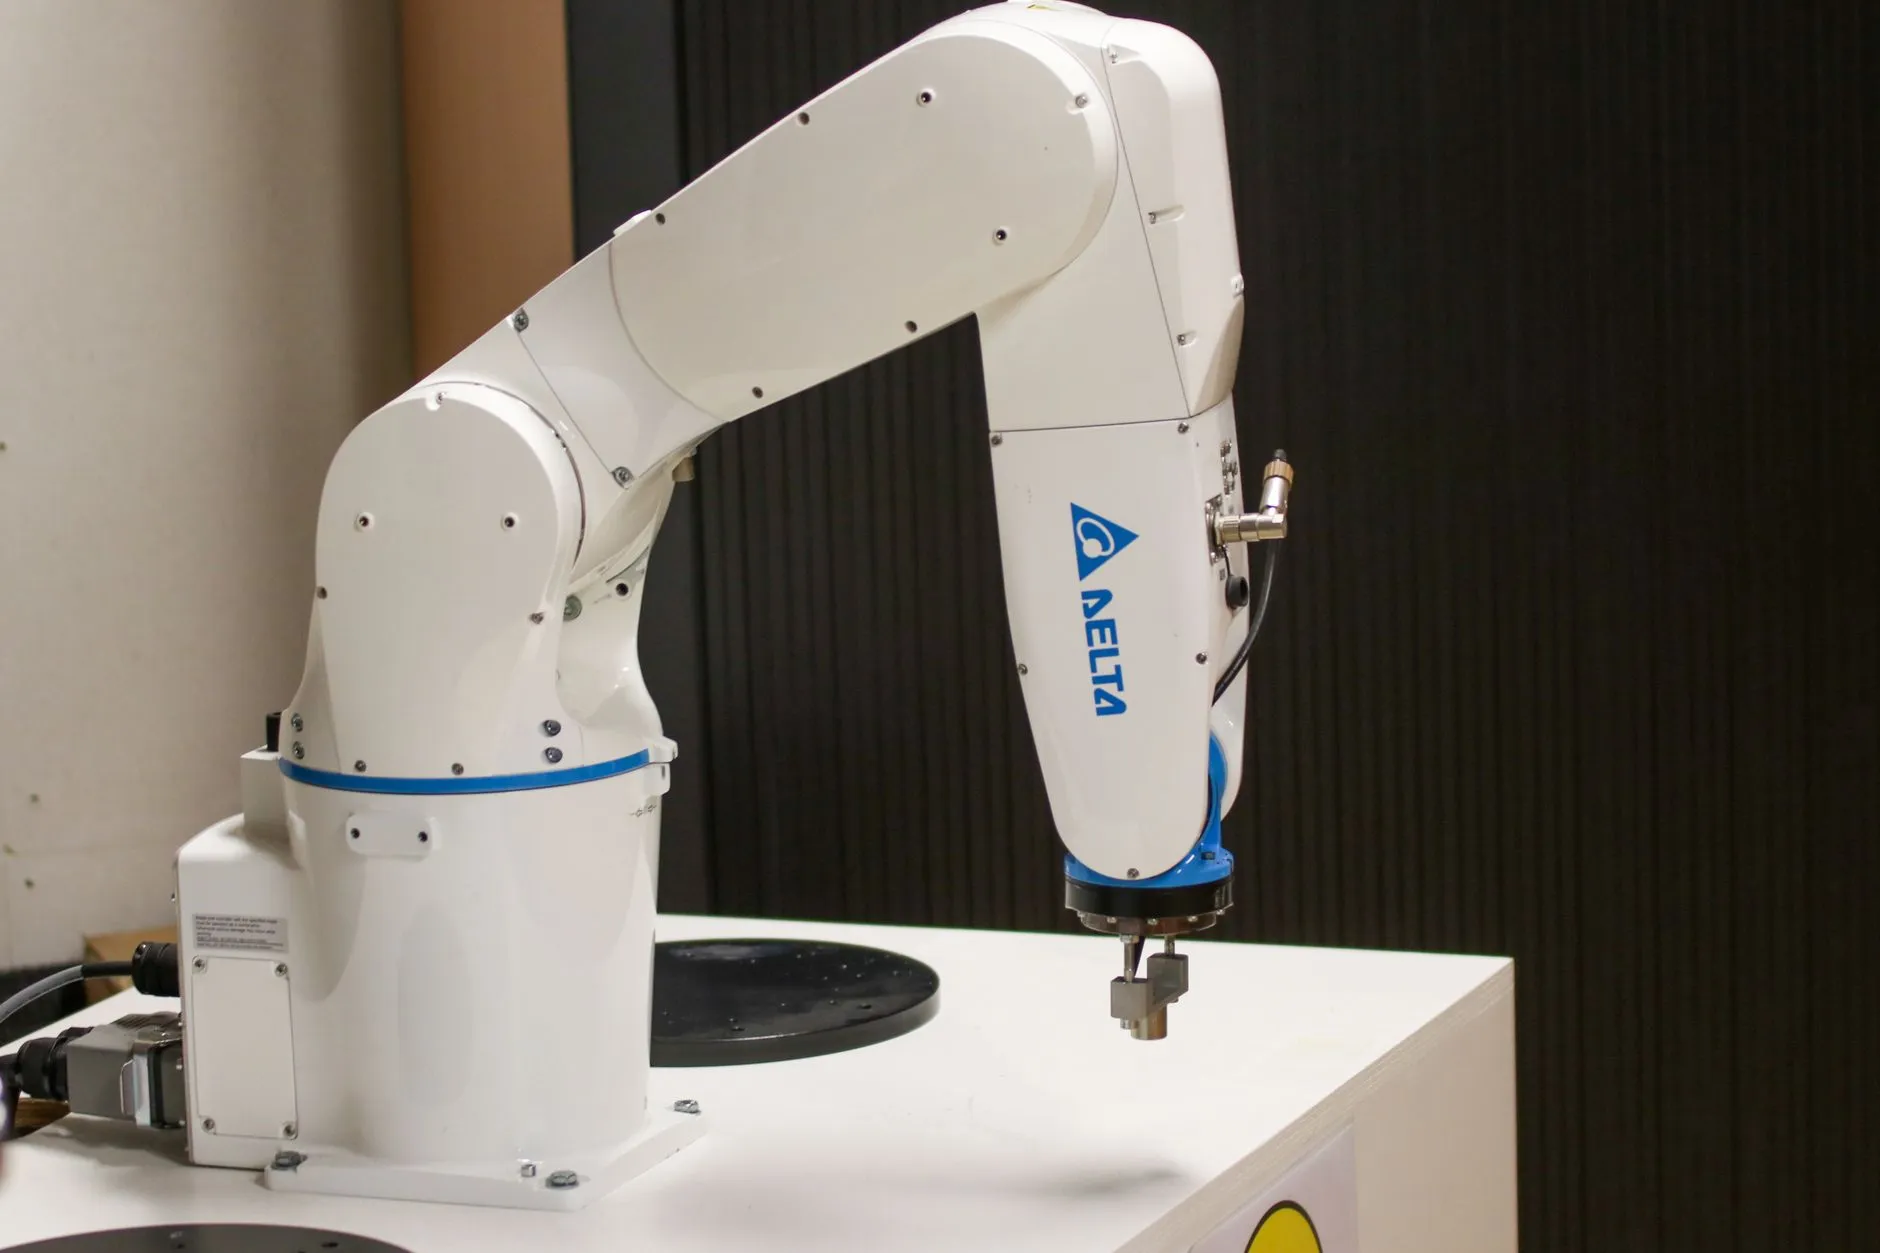
智能控制的核心:不是自动化,而是自决策
工业自动化解决的是“按设定动作执行”,而智能控制要解决的是“根据实时工况调整动作”。举个实际案例:我们为一家汽车零部件厂改造的压铸机集群,原先每台设备独立运行,模具温度波动全靠老师傅手动补偿。改造后,我们为每台压铸机加装温度阵列传感器和振动监测模块,通过边缘控制器实时比对工艺曲线,一旦偏差超过阈值,系统会在200毫秒内自动调整合模压力与冷却水流量。**改造后良品率从91.7%提升到97.2%,换模时间缩短了40%**——这不是靠换新设备,而是让老设备的控制器“长出了大脑”。
这背后涉及的技术栈相当密集:实时操作系统(RTOS)的调度延迟要控制在微秒级,工业以太网要支持TSN时间敏感网络,数据清洗算法要剔除振动信号中的噪声。这些能力,不是买几台新机器就能获得的,必须通过深度的系统集成把软件、硬件、工艺知识三者拧成一股绳。
改造效果的对比:别只看效率,要看综合成本
我们常被问到一个问题:“改造后能省几个人?”这个提问本身就有偏差。真正的收益是综合性的——
- 能耗优化:通过智能控制算法,液压站的待机功耗平均下降18%-25%
- 维护成本:基于振动频谱的预测性维护,让非计划停机时间减少60%以上
- 质量追溯:每个工件的工艺参数全程可回溯,客诉处理时间从3天缩到2小时
- 柔性切换:换型参数一键下发,小批量多品种订单的切换时间从45分钟压到9分钟
对比传统“换新机”方案,设备升级的投入通常只有前者的30%-50%,而且不影响现有生产节拍——我们采用“边生产边改造”模式,利用周末和夜班窗口期进行模块替换,对产能的影响控制在5%以内。
野梁科技的实施流程:从审计到交付的四步法
第一步是**现状诊断**,我们输出一份包含设备资产地图、通讯拓扑图、瓶颈工序分析的完整报告。第二步是**方案设计**,在仿真环境里跑通控制逻辑,确认IO响应时间满足工艺要求。第三步是**分步实施**,先改造瓶颈工位,跑通后再横向复制,避免一次性大动干戈带来的停产风险。第四步是**持续优化**,交付后三个月内,我们远程监控运行数据,持续调优PID参数和节拍策略。
这套流程的核心逻辑,是把改造当成一个持续迭代的过程,而不是一个一次性的项目。很多客户在项目结束后才发现,真正有价值的不只是那套新的控制系统,而是我们在过程中帮他们梳理出来的工艺Know-how——比如哪些参数之间存在强耦合,哪些报警阈值设得太敏感导致频繁误报。这些知识沉淀下来,才是设备升级带来的最宝贵资产。
如果你也在为老设备的高故障率、低柔性而头疼,不妨先做一次免费的技术审计。设备值不值得改、怎么改最划算,答案往往比想象中清晰。
