智能控制柜与PLC联调技术要点及野梁科技实施规范解析
智能控制柜与PLC联调:不止于“通电”那么简单
在工业自动化现场,控制柜与PLC(可编程逻辑控制器)的联调,往往被误认为“接线正确、上电通讯”即可。但在野梁科技多年的系统集成实践中,这一步恰恰是项目交付后故障率最高的环节。真正的联调,是对电气逻辑、信号抗干扰、以及软件时序的三重校验。今天,我们不谈理论框架,直接拆解那些容易“踩坑”的技术细节与我们的实施规范。
一、接地与等电位:联调前必须解决的“隐形杀手”
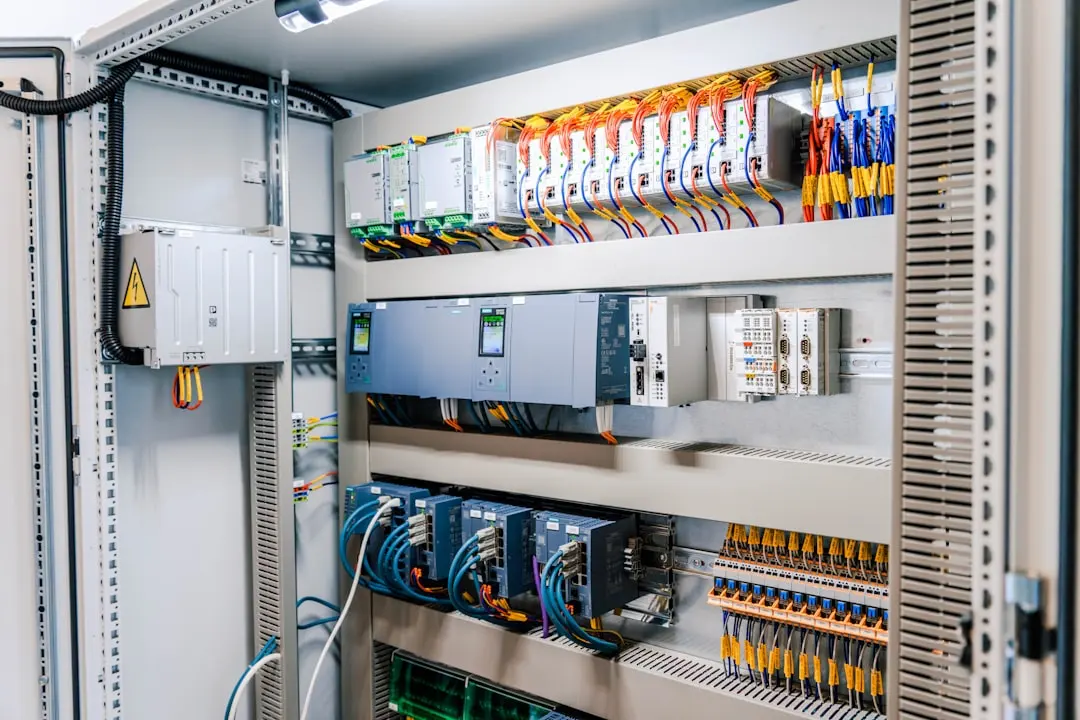
很多现场通讯不稳定,根源不在PLC程序,而在柜内接地混乱。野梁科技的规范要求柜内必须设置独立的接地铜排,且将数字地、模拟地、屏蔽地在铜排上分区汇集。我们在一个汽车零部件产线改造项目中,曾因变频器与PLC共用接地回路,导致模拟量采集跳动±0.5V。后改为星型接地,并采用单端屏蔽接地方式,信号立即稳定在±0.02V以内。联调前的第一步,请务必用毫欧表测量柜体与PLC接地端子间的电阻,标准应小于0.1Ω。
二、IO地址映射与诊断机制:从“硬接线”到“软逻辑”
联调的核心在于智能控制逻辑的验证。我们不建议直接使用PLC默认的IO映射,而是要求工程师在程序中建立中间变量层。这样做的目的很明确:当现场传感器或执行器故障时,可以通过中间变量快速定位是硬件损坏还是逻辑错误,无需修改底层接线。在实施规范中,我们强制要求每个DO点必须配置软件互锁与超时报警。例如,当气缸动作超过设定时间5秒仍未到位,系统应自动切断输出并报故障,防止机构损坏。
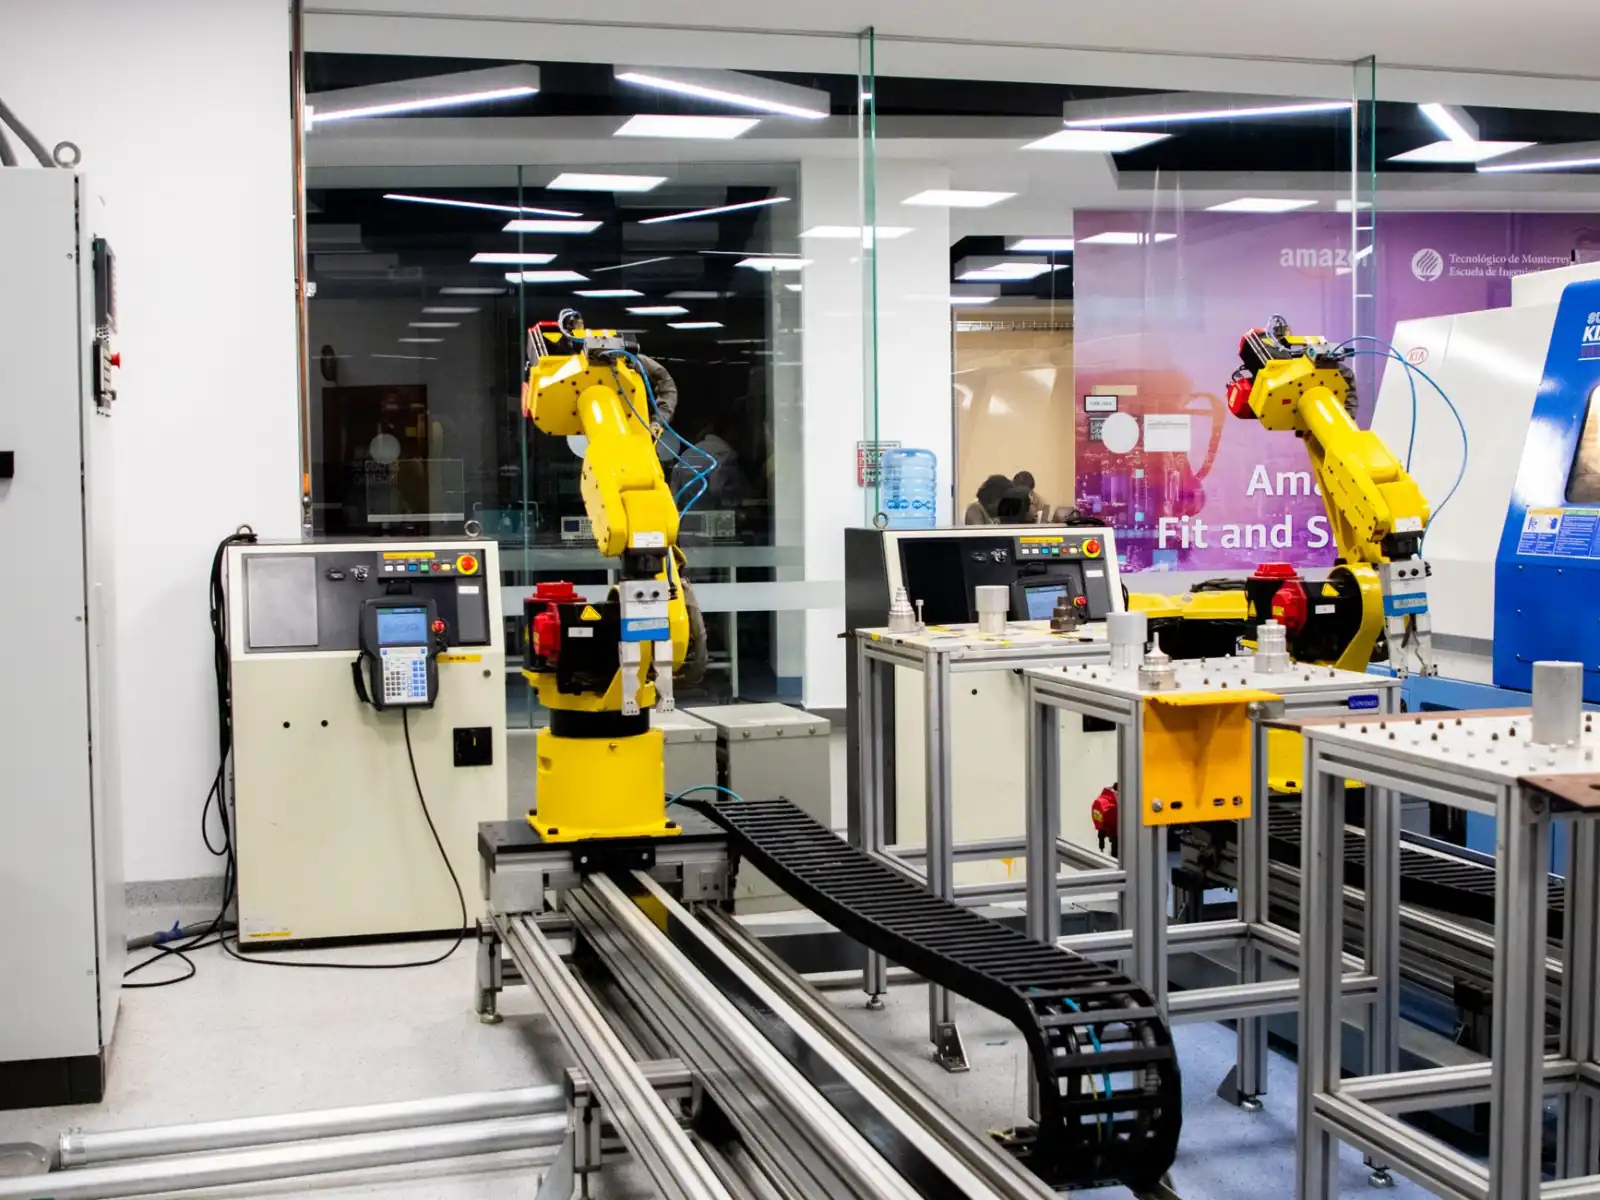
此外,针对老旧产线的设备升级项目,野梁科技通常采用“离线仿真+在线点动”的双阶段策略。先在办公室用虚拟PLC与实物控制柜组成半实物仿真环境,验证程序逻辑的完备性,再在产线停机窗口内进行快速切换。这套流程曾帮助某食品包装企业将改造停机时间从预期的72小时压缩至11小时。
三、通讯参数与数据一致性:容易被忽略的“最后一公里”
当控制柜内包含第三方设备(如变频器、温控表)时,联调重点会转移到总线通讯上。我们的经验是:波特率与从站地址的核对必须双人复核。在多个Profibus-DP项目中,我们发现约30%的通讯故障源于从站地址拨码开关的误操作。同时,要留意PLC主站与从站设备的数据交换周期。野梁科技的规范要求,对于高速脉冲信号(如编码器),总线周期不得大于10ms;对于温度等慢变量,可放宽至100ms,以平衡CPU负载。
另一个关键点是数据一致性。在读取变频器电流时,若PLC与变频器的字节顺序不同,会得到完全错误的数据。因此,在联调清单中,必须包含一项“原始值对照测试”,即对比PLC读取的十六进制数据与变频器面板显示值是否吻合。这一步能筛掉90%以上的隐性通讯问题。
案例复盘:某大型注塑机集群监控项目,客户反映上位机显示温度与实际偏差8℃。野梁科技排查后发现,并非传感器故障,而是PLC在读取模拟量时,未在程序中对滤波时间常数进行设置,导致50Hz的工频干扰被直接采样。我们在程序中增加了64ms的移动平均滤波,并优化了采样触发方式,最终将偏差控制在±0.5℃以内。
四、野梁科技的实施规范:把经验固化为标准动作
为了避免联调过程“凭感觉”,野梁科技将上述要点固化为《控制柜出厂检测及PLC联调作业指导书》。其中明确规定了三个阶段的签字放行节点:静态检查(断电)、空载调试(断开执行机构)、带载联调。在带载阶段,必须记录每个模拟量通道在0%、50%、100%三个点的实际工程值,误差超过0.5%即判定不合格。这种看似繁琐的流程,实际上是降低售后成本最有效的手段。
在系统集成业务中,我们始终认为,联调不仅是技术动作,更是对客户生产连续性的承诺。每一次完整的联调,都是对工业自动化系统稳定性的敬畏。
上海野梁科技有限公司始终坚持:用严谨的工程规范,让每一次设备升级都成为可预测的、可控的增值过程。若您正面临控制柜与PLC协同的疑难问题,欢迎与我们的技术团队交流现场经验。